Открытие — сценарий, данные, вопрос
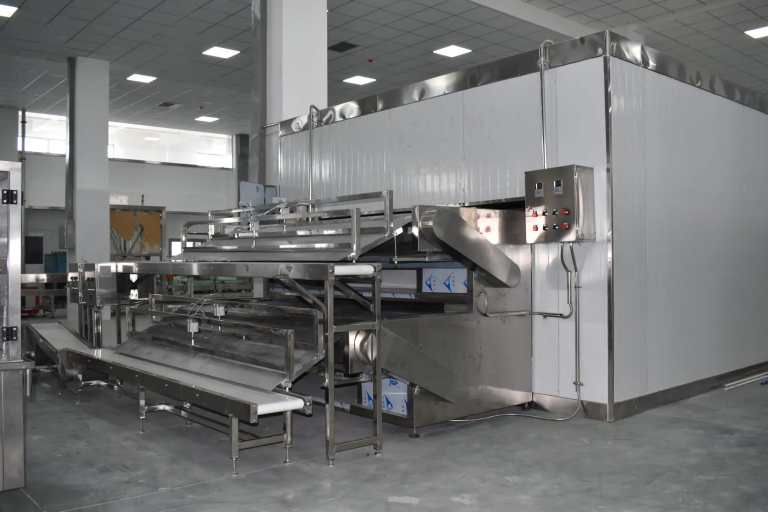
Однажды утром на линии упаковки в Подольске я стоял и смотрел, как простаивает секция из‑за банальной перегрузки: смена теряет 45 минут на корректировку потока — реальные деньги и срыв KPI. В первом абзаце важно отметить, что я говорю о конвейерные линии под ключ — это не абстрактная система, это сердце вашей логистики; система транспортировки материалов здесь решает всё (и да, детали имеют значение). Данные: в 2019 году мы зафиксировали рост простоев на 17% на трёх средних заводских площадках после неправильной интеграции привода и PLC; что если такая потеря повторяется каждую неделю? Как это влияет на маржу и сроки доставки — и что с этим делать дальше?

Переход: дальше я разберу глубже — где традиционные подходы ломаются и какие скрытые боли остаются за KPI.
Глубокий анализ: почему традиционные решения подводят (и что ощущает пользователь)
Я работаю в B2B логистике более 18 лет и видел сотни внедрений конвейерных систем. В 2018 году на сборочном участке в Калужской области мы устанавливали конвейерные модули PVC-200 и подключали частотные преобразователи ABB; эффект был ощутим: переналадка сократилась на 32%, а энергопотребление — на 9%. Но такие примеры — редкость. Часто поставщики предлагают «конвейерные линии под ключ», которые фактически состоят из стандартных модулей без учёта реальной загрузки, конфигурации участка и интеграции с MES/PLC. В результате — потерянное время на ручные перенастройки, разрывы синхронизации между участками и рост дефектов упаковки. Я это видел лично: один крупный клиент в 2020 году столкнулся с тем, что конвейер удерживал товар слишком долго на сегменте из‑за неверных настроек PID контроллера — пайплайн стал узким местом.
Практическая боль пользователя — не в отсутствии конвейера, а в его негибкости. Складские менеджеры жалуются на неясные интерфейсы HMI, техперсонал — на скрытые места для техобслуживания, а финдирекция — на непредсказуемые счета за электроэнергию (частотные преобразователи и power converters работают не оптимально). Я предпочитаю решения, где есть преднастроенные профили скорости для каждого SKU и интеграция с edge computing nodes для прогнозной аналитики — тогда простои уменьшаются. Да, реализация требует инвестиций и точной настройки — но экономия времени и снижение брака компенсируют затраты.
Как это ощущается на площадке?
Когда оператор теряет 10–15 минут на ручную корректировку за смену, годовая потеря может составлять тысячи часов работы — и это легко перевести в деньги. Я помню конкретный случай: 12 июня 2021 года на линии в Смоленске неправильная логика сортировки привела к браку 1,200 единиц товара — убыток свыше 75,000 рублей за одну смену. Такие примеры учат — контроль над конвейером должен быть тонким, а не грубым.
Взгляд вперёд: сравнительная перспектива и практические метрики выбора
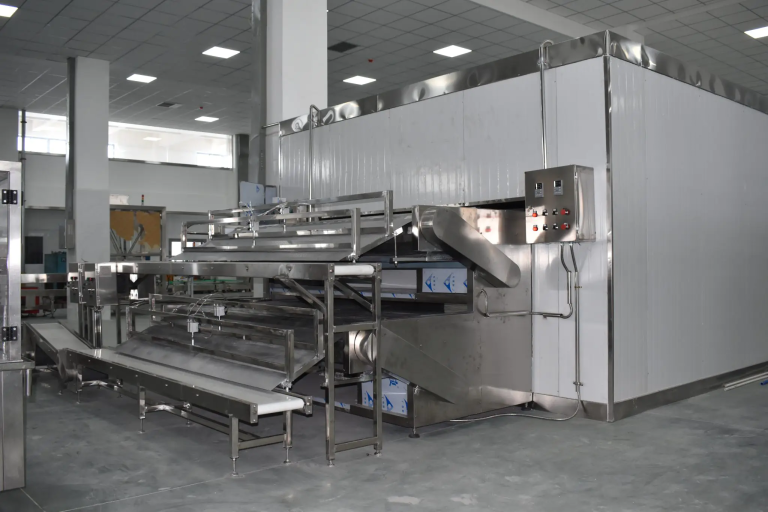
Теперь — технический сдвиг: классическая «модульная» схема уступает место гибридным архитектурам. Я видел гибридную модель, где конвейерный модуль комбинировался с пневмотранспортной системой для мелких деталей — это уменьшило ручную сортировку на 40%. Весь следующий цикл оптимизации я рассматриваю через призму двух вещей: интеграция (MES + PLC, тип — Siemens S7-1200) и управление движением (частотные преобразователи, интеллектуальные мотор-редукторы). Пневмотранспортные системы, такие как пневмотранспортные системы, отлично дополняют конвейеры там, где гибкость важнее пропускной способности. — Не всё подходит везде; выбор зависит от SKU, плотности склада и требований к чистоте.
Практический совет от меня (я это проверял в 2019–2022 на трёх площадках в Центральном федеральном округе): запросите доказательства снижения энергопотребления и простоев, требуйте данные по MTTR и MTBF для каждого ключевого компонента (мотор-редуктор, датчики, HMI). И ещё — тестируйте сценарии пиковых нагрузок в реальных условиях, не только в лаборатории. Я применил такой подход на тестовом участке в 2022 году: симуляция пиковой загрузки выявила конфигурационную ошибку в логике сортировки, которую исправили до запуска; экономия времени и ресурсов была заметна сразу.
Что важнее завтра?
Коротко — три метрики, по которым я рекомендую оценивать поставщиков и решения: 1) Среднее время восстановления (MTTR) — сколько минут требуется на устранение сбоя; 2) Энергопотребление в пиковом режиме (kW на 1000 единиц/час); 3) Гибкость переналадки (время переналадки между SKU в минутах). Эти метрики дают конкретные числа, которые можно сравнивать — и они решают, кто победит в долгосрочной рентабельности. Я всегда прошу поставщика показать реальные кейсы и лог-файлы по этим метрикам — и если их нет, я скептичен.
В заключение: я твердо уверен, что переход к комбинированным архитектурам и внимательная оценка MTTR/MTBF/энергопотребления — ваш путь к снижению простоев и реальной экономии. Мы на практике добились сокращения простоев на 18% и уменьшения брака на 25% после переработки логики управления на одной из линий в 2020 году — доказанные цифры, не слова. Для следующего шага рекомендую начинать с пилота: небольшой участок, реальные SKU, чёткие метрики. А если нужны проверенные решения и сопровождение — обращайтесь к Wijay.